


Introduzione al Case Study
Questo case study illustra l’intervento di TEC Eurolab, laboratorio di analisi materiali di SIDEIUS, a supporto di un cliente che ha introdotto un nuovo processo di saldatura per la fabbricazione di un suo prodotto strategico, sostituendo la tecnologia TIG con quella Laser su componenti in acciaio inox austenitico AISI 316L. Grazie ad un approccio sperimentale strutturato e ad analisi sul campo, il reparto metallurgico di TEC Eurolab ha supportato l’azienda nell’ottimizzazione di una soluzione produttiva affidabile, controllata e perfettamente ripetibile attraverso parametri ottimizzati.
La richiesta del cliente
A seguito dell’acquisto del nuovo impianto, l’azienda cliente ha richiesto un supporto tecnico finalizzato alla validazione del nuovo processo e alla verifica della qualità del risultato ottenuto.
Obiettivi tecnologici
Il cambio di tecnologia da TIG a Laser deve garantire la stessa qualità del processo precedente, con maggiore produttività ed automazione insieme alla volontà tecnica di ridurre i profili e le dimensioni di saldatura a seguito di applicazioni a basso spessore. I risultati ottenuti al collaudo del sistema erano soddisfacenti per il rilascio del nuovo impianto.
Attività di test preliminari
Le prime attività riguardavano prove macrografiche in diversi punti delle giunzioni tipiche per valutare, in una “fase 0”, la bontà della saldatura laser con parametri di primo tentativo insieme alla valutazione di presenza di difetti secondo la ISO 5817 per poi evitarli in maniera sistematica data la ripetitività della configurazione. Le attività eseguite nella “fase 0” avevano infatti evidenziato una forte variabilità del processo con risultati lontani dagli standard richiesti.
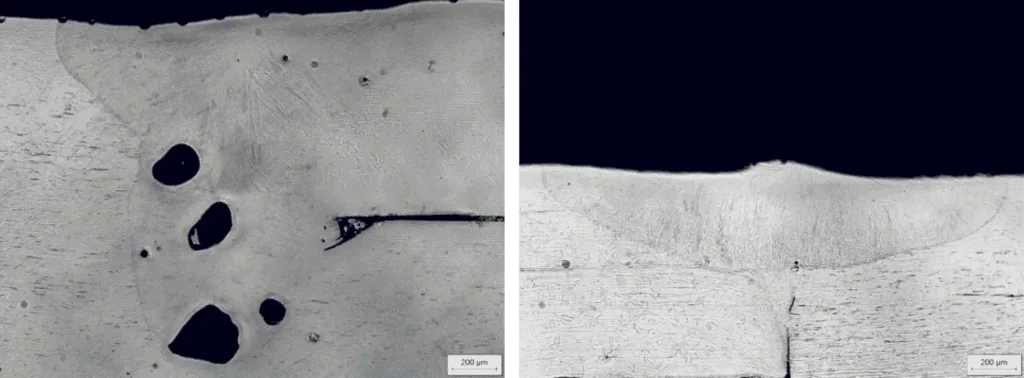
Si osservano dei difetti macrografici critici
Per questo motivo, l’azienda ha richiesto supporto a TEC Eurolab per un’attività di indagine mirata al controllo macrografico al 100% dopo ogni tentativo di ottimizzazione e calibrazione della stazione laser e quindi del processo con l’obiettivo di:
- comprendere meglio il nuovo sistema comunque collaudato correttamente;
- studiare l’influenza dei parametri di processo ed i loro limiti operativi;
- migliorare la qualità della saldatura in maniera sistematica;
- validare il processo e verificare la necessità di controlli periodici.
Approccio di TEC Eurolab
Grazie a un supporto tecnico e di laboratorio costante e ad una stretta collaborazione tra il personale tecnico del laboratorio e l’azienda cliente, siamo riusciti a raggiungere gli obiettivi di ottimizzazione prefissati
Il nostro supporto si è articolato in:
- Prove di laboratorio: esecuzione di controlli macrografici sistematici su tutti i campioni derivanti dai tentativi di ottimizzazione per valutare la qualità e guidare le calibrazioni
- Attività in sito: completamento dell’ottimizzazione direttamente presso la sede cliente
- Redazione congiunta di un capitolato tecnico
Campagne di test e ottimizzazione
Prove di laboratorio
Per individuare la configurazione ottimale, sono state eseguite quattro campagne di indagine. Ogni campagna prevedeva:
- modifica controllata dei parametri macchina da parte del cliente
- produzione di campioni saldati
- verifica della qualità delle saldature tramite macrografie in reparto metallurgico TEC Eurolab
- confronto tra i risultati ottenuti insieme all’azienda cliente
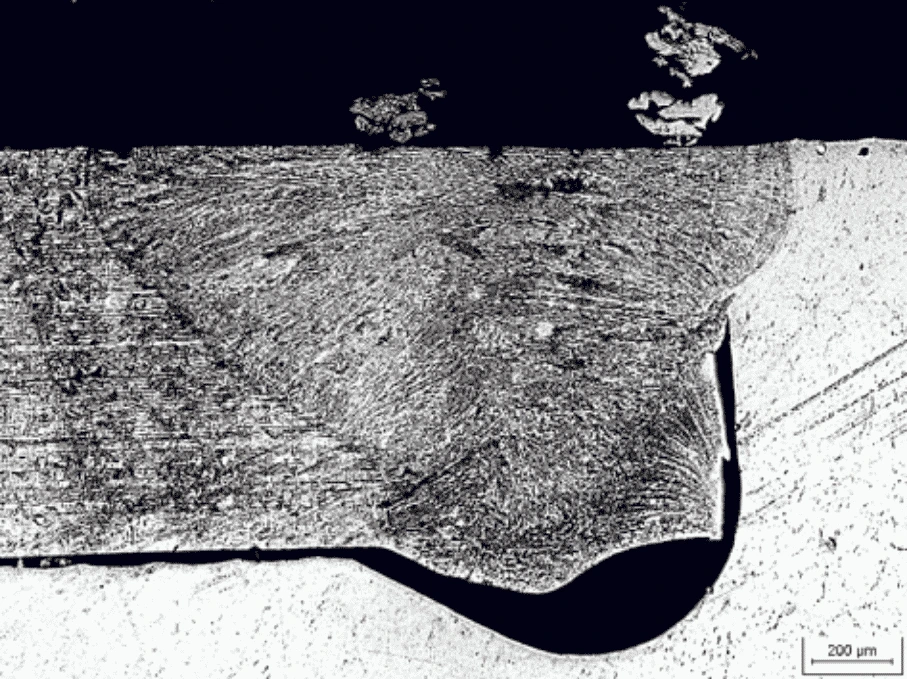
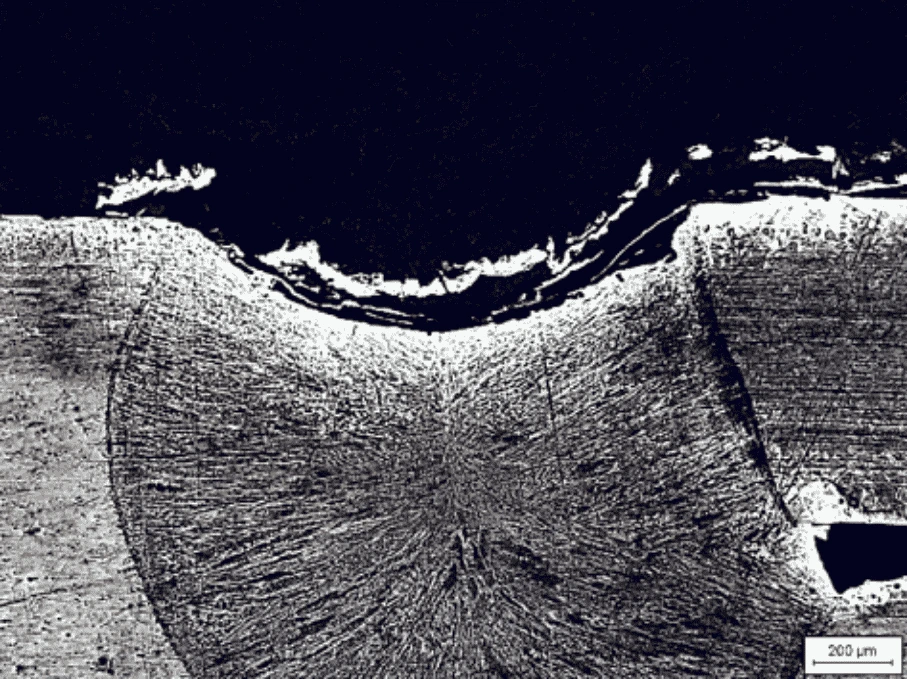

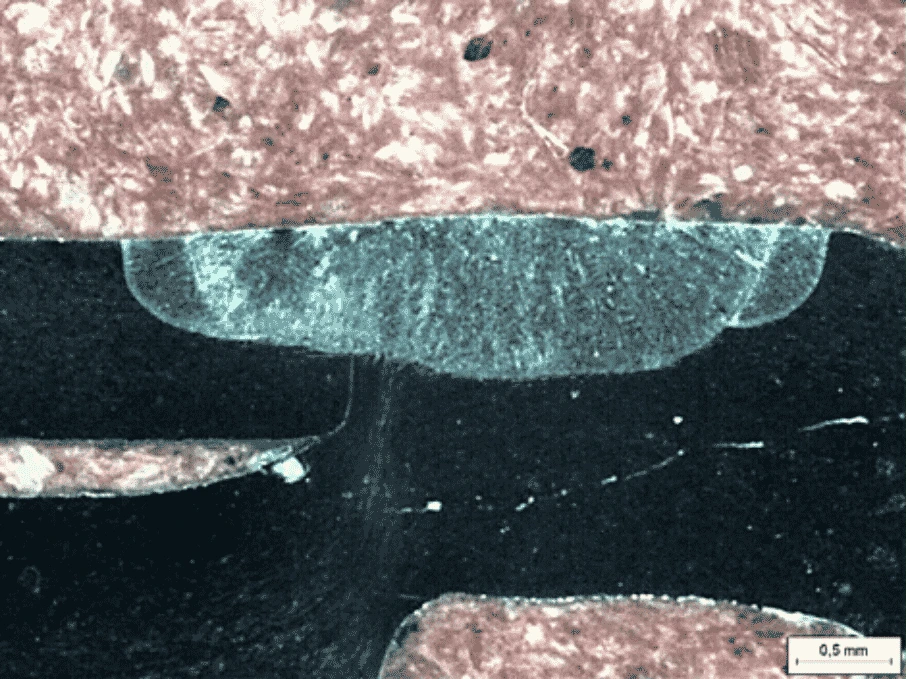
Al termine della quarta campagna di test, il risultato desiderato era stato raggiunto per circa il 90%, con un netto miglioramento della qualità delle giunzioni iniziali.
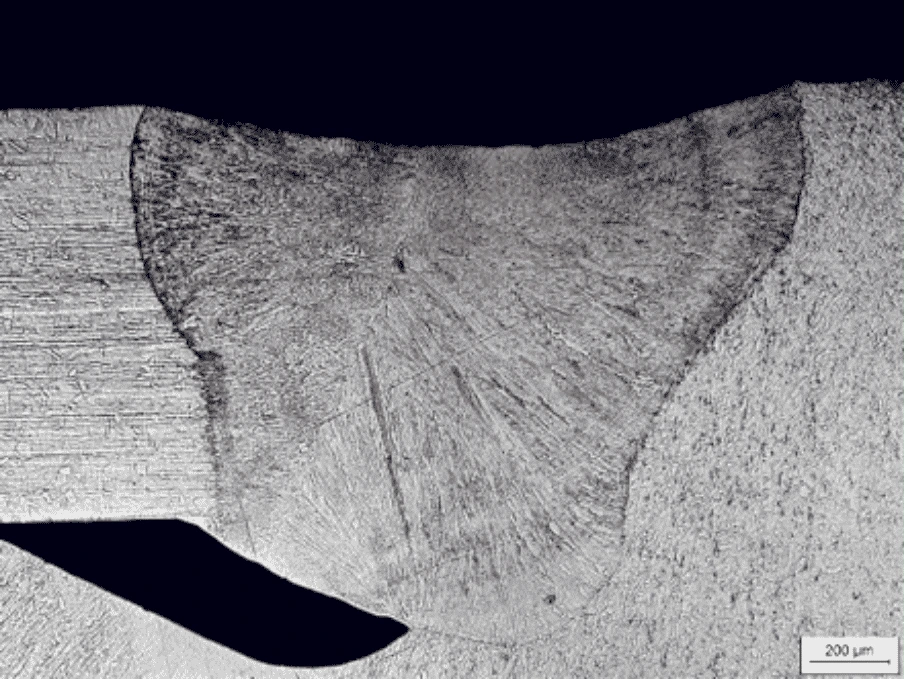
Attività in sito presso il cliente
Per completare l’ottimizzazione finale del processo, è stata organizzata una trasferta tecnica presso lo stabilimento dell’azienda cliente.
L’attività in sito ha permesso di:
- osservare direttamente il comportamento della macchina in condizioni produttive reali;
- effettuare regolazioni fini dei parametri per migliorare aspetto estetico;
- confrontarsi con operatori e responsabili di produzione.
Grazie a questa ultima campagna di test, è stato possibile raggiungere il risultato finale atteso garantendo la ripetitività del nuovo processo di saldatura con parametri ottimizzati.
Si è creato così un contatto diretto tra operatori del cliente e laboratorio con l’indicazione di una campionatura minimale di verifica solo in caso di cambiamenti dei paramentri operativi essenziali rispetto a quanto validato.
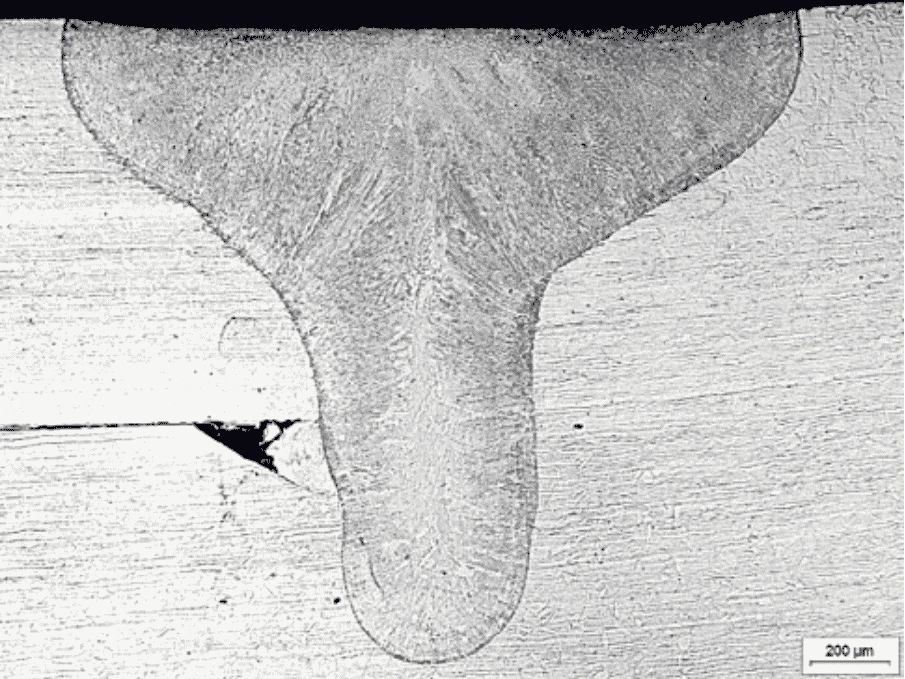
Redazione del capitolato tecnico
A valle dell’attività di ottimizzazione, è stata prevista la redazione congiunta di un capitolato tecnico contenente:
- parametri di processo approvati;
- requisiti qualitativi di accettazione;
- criteri di controllo e monitoraggio.
Questo documento costituirà il riferimento tecnico per il mantenimento della qualità del processo produttivo nelle future attività industriali.
Conclusioni
Il progetto ha dimostrato come un approccio sperimentale strutturato, combinato con attività di analisi sul campo, possa trasformare un processo inizialmente instabile in una soluzione produttiva affidabile e controllata.
La collaborazione continua tra il personale tecnico del laboratorio e l’azienda cliente è stata determinante per raggiungere il risultato finale e porre le basi per una gestione e riduzione del cosiddetto “costo della qualità” nel lungo periodo.